
Przestań kleić niespodzianki, weryfikując fornir po suszeniu
W produkcji sklejki pozornie suchy fornir nie jest automatycznie gotowy do klejenia. Największym ryzykiem nie jest sam suszarka — jest nim to, co się dzieje, gdy zakład pomija kontrolę odbiorczą na wyjściu i wysyła wątpliwe arkusze do montażu. Gdy powierzchnia forniru nie jest w dobrym stanie do klejenia, problemy z wiązaniem mogą pojawić się później, podczas prasowania na gorąco lub kontroli na dalszym etapie, gdy poprawki stają się wolniejsze i droższe.

Dlaczego suszenie forniru do sklejki musi być weryfikowane na wyjściu
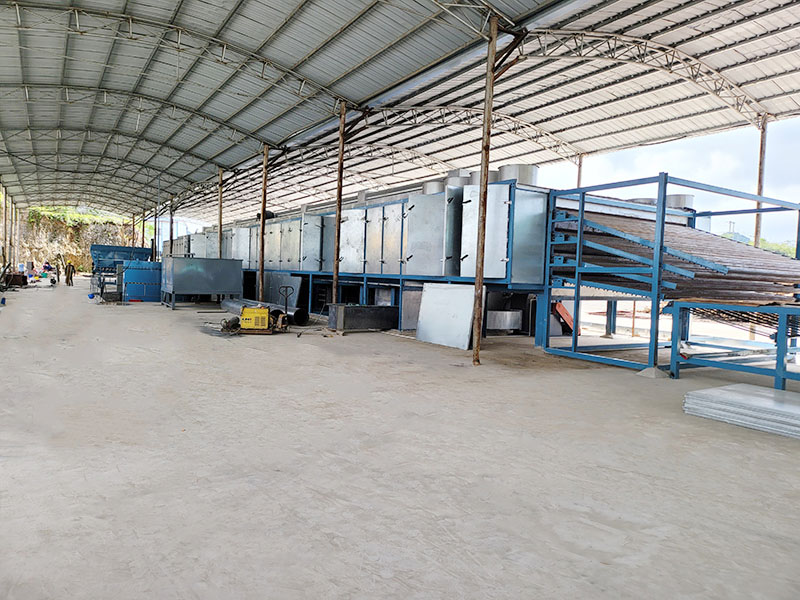
Dobrze prowadzony suszeniu forniru etap ma na celu doprowadzenie mokrego forniru do zakresu wilgotności odpowiedniego do następnej operacji. Jednak linia produkcyjna to łańcuch: jeśli fornir opuszcza suszarkę z nierównomierną wilgotnością, wybrzuszeniami, falowaniem końców lub widocznymi pęknięciami, etap klejenia dziedziczy tę niestabilność.
Dlatego kontrola na wyjściu nie jest „dodatkową pracą”. To brama jakościowa, która łączy Twoje maszyny do suszenia forniruustawienia do rzeczywistych wyników na dalszym etapie produkcji. Bez tej bramki fabryka może odkryć problemy dopiero po ułożeniu lub prasowaniu — co skutecznie opóźnia ujawnienie ryzyka.
W praktyce kupujący często oceniają System suszenia forniru na podstawie wydajności i kosztu energii. To ma znaczenie, ale bardziej krytyczne dla produkcji pytanie jest prostsze: Czy suszarka konsekwentnie dostarcza fornir, który można przekazać do klejenia, arkusz po arkuszu?
Kontrola wilgotności to cel procesowy, a nie minimalna liczba
Zawartość wilgoci pozostaje jednym z najbardziej widocznych wskaźników kontroli w Suszenie forniru, ale celem jest spójność, a nie dążenie do najniższego możliwego odczytu.
Shandong Shine Machinery Co., Ltd; Shine Machinery wymienia cele wilgotności jako część specyfikacji różnych urządzeń:
| Model urządzenia (przykłady) | Określony efekt wilgotności (zgodnie z podanym w specyfikacji produktu) |
|---|---|
| GTH30-20 | Świeży fornir do około 8–10% |
| GTH45-40 | Świeży fornir do około 8–10% |
| GTH30-36 | Świeży fornir do około 10% |
| FBH30-13 | Świeży fornir suszony do 0–5% |
Praktycznym wnioskiem dla zespołów zakupowych jest traktowanie tych liczb jako specyfikacji maszyn. Prawidłowy zakres nastaw w każdej instalacji nadal zależy od procesu następczego i przetwarzanego materiału drzewnego.
Jak zakresy regulacji pomagają stabilizować suszenie
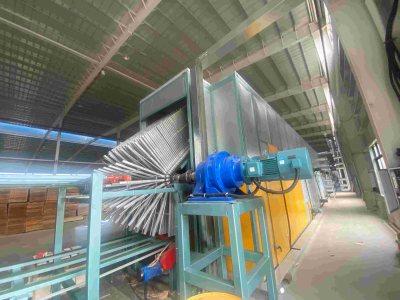
W konstrukcjach rolkowych Shine w specyfikacjach wielokrotnie podkreśla się dwie dźwignie: temperaturęIprędkość przenoszenia.
Na przykład model GTH30-20 podaje regulowaną temperaturę 140–200°C, z dokładność kontroli ±5°C oraz prędkość transportu forniru wynosząca 5–22 m/min z regulacją częstotliwości. Koncepcja jest prosta: gdy zmienia się grubość forniru lub stan materiału wejściowego, operator ma możliwość dostrojenia linii.
W codziennej eksploatacji ta możliwość regulacji działa najlepiej w połączeniu z konsekwentną kontrolą wilgotności na wyjściu. W ten sposób maszyny do suszenia forniru staje się częścią kontrolowanej produkcji, a nie „czarną skrzynką” między fornirem zielonym a układaniem.
Co oznacza w produkcji „powierzchnia w dobrym stanie do klejenia”
Wyrażenie “powierzchnia w dobrym stanie do klejenia” pojawia się bezpośrednio w opisie produktu rdzenia wałka Shine i jest pomocnym sposobem zdefiniowania, czego zespół odbioru powinien faktycznie szukać.
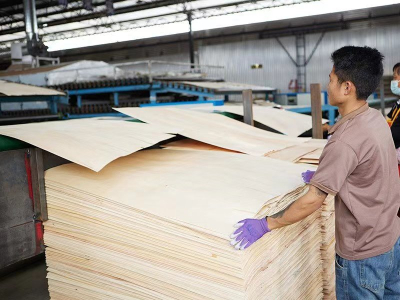
Powierzchnia gotowa do klejenia zazwyczaj oznacza, że arkusz nie tylko mieści się w oknie wilgotności, ale także jest stabilny kształtem i wolny od wad związanych z suszeniem, które zakłócają kontakt przy układaniu. Kontrole na stanowisku odbioru zwykle koncentrują się na:
Płaskość i kształt: identyfikacja wyboczeń i falistości końców, które mogą uniemożliwić pełny kontakt.
Widoczne pęknięcia: odrzucanie arkuszy z pęknięciami, które zmniejszają użyteczną powierzchnię i tworzą słabe ścieżki.
Zmarszczki lub falowania: zniekształcenie powierzchni może prowadzić do nierównomiernego rozprowadzenia kleju i rozkładu nacisku.
Zmienność między arkuszami:niespójne wyniki w obrębie tej samej partii mogą powodować niestabilne zachowanie prasowania.
Opis maszyny do suszenia łuski wałkowej Shine podkreśla takie efekty, jak równomierną wilgotność, łuska, która jest płaski bez wygięć i falistości na końcach, i suszona łuska wolny od pęknięć, jednocześnie zauważając, że skurcz i hartowanie powierzchniowe są ograniczone do minimumIzapobiega się zapadaniu i plastrowaniu.
Gdy te warunki nie są spełnione, ryzyko nie znika — po prostu przenosi się na następny etap.

Wybór systemu suszenia forniru dopasowanego do układu zakładu
Decyzje zakupowe zazwyczaj równoważą cztery czynniki: wydajność, zajmowaną powierzchnię, koszt i wymagania jakościowe. Shine oferuje zarówno rozwiązania rolkowe, jak i pionowe, a wybór często dotyczy tego, co należy traktować priorytetowo na wyjściu.
Kiedy zwykle rozważa się pionową suszarkę do forniru
ASuszarka do forniru pionowegojest często brany pod uwagę, gdy powierzchnia i koszt są głównymi ograniczeniami. Strony produktów pionowych Shine podkreślają:
Trójwymiarowe ładowanie forniru
Obszar pokryty wokół dwie trzecie suszarki walcowej
Niski koszt suszenia, wymieniony jako mniej niż 8 $/m³ (dla suszarki pionowej)
Suszenie ciągłe z cyklem przeciwprądowym opisanym jako sprzyjające równomierny przepływ powietrzaIstałą temperaturę
Jedna z wymienionych konfiguracji, FBH30-13 , określa wydajnością 2 m³/h, wymiary maszyny 13 × 3 × 4 m, mocą całkowitą 15 kW oraz świeży fornir suszony do 0–5% wilgotności.
Opisano również urządzenia pionowe jako odpowiednie do grubych fornirów oraz logikę produkcji cięcia, a następnie suszenia, przy stosunkowo niskich wymaganiach zawodowych wobec pracowników i podanym odniesieniem do zatrudnienia 2 pracowników na zmianę.
Gdy suszarki rolkowe są powszechnie preferowane
Suszarki rolkowe są często oceniane, gdy proces produkcji wymaga dużej dbałości o płaskość i stabilnego transportu. Konstrukcje rolkowe Shine transportują fornir między stalowymi rolkami i wymieniają przemianę częstotliwości jako sposób regulacji prędkości.
Dla przykładu o większej wydajności, czteropoziomowa GTH45-40 wymienia Wydajność suszenia 8 m³/h, szerokość robocza 4,5 m, grubość forniru 0,8–8 mm, IRegulowana temperatura suszenia 140–180°C.
W kwestii zaopatrzenia porównanie dotyczy mniej tego, który system jest „lepszy”, a bardziej tego, który system odpowiada wymaganym kryteriom zwolnienia na wyjściu.
Wybór suszarki do forniru niskokosztowej bez utraty gotowości do klejenia
ANiskokosztową suszarkę do forniru jest zazwyczaj rozważany przez mniejsze lub wrażliwe na koszty zakłady, ale koszt pomaga tylko wtedy, gdy fornir nadal dobrze układa się w procesie klejenia.
Shine’s GTH30-36 (typ rolkowy) podaje szerokość roboczą 3 m,2 pokłady oraz deklarowaną wydajność suszenia 50–60 m³/24 h. Podaje również regulowaną temperaturę 140–200°C z dokładność kontroli ±5°C oraz rzeczywiste zużycie energii elektrycznej około 65 kWh na godzinę.
Opis produktu podkreśla także zastosowanie wentylatorów osiowych i wymiennika ciepła wspomagających równomierny rozdział gorącego powietrza, aby zapobiegać wadom takim jak zmarszczenia, falowania i pęknięcia — dokładnie tym problemom, które mogą uniemożliwić uzyskanie powierzchni w dobrym stanie do klejenia.
Praktyczna wskazówka zakupowa: porównaj koszt suszenia,spójność odprowadzania, Iwyniki powierzchniowe razem. Koszt na godzinę jest łatwy do wyszczególnienia; koszt na użyteczny metr sześcienny gotowy do klejenia to jest to, co odczuwa zakład.
Prosta procedura odbioru na wyjściu, która zapobiega opóźnionym awariom kleju
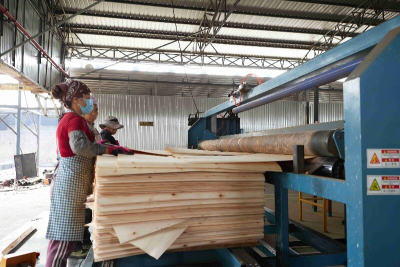
Fabryki, które chcą uniknąć niespodzianek podczas prasowania, często wdrażają krótką, powtarzalną procedurę odbioru po suszeniu forniru.
Potwierdź aktualnie używany program: sprawdź, czy temperatura i prędkość odpowiadają ustalonym ustawieniom dla bieżącego obłogu.
Zmierz reprezentatywną wilgotność: sprawdź wiele arkuszy, nie tylko jeden. Zapisuj wyniki według partii.
Oceń powierzchnię wizualnie: szukaj pęknięć, zmarszczek, wybrzuszeń i falistości na krawędziach.
Oddziel obłóg niezgodny z wymaganiami: nie dopuść, aby wątpliwe arkusze ponownie trafiły do głównego przepływu.
Wypuszczać wyłącznie fornir zgodny z wymaganiami: traktować odbiór jako formalny etap, a nie nieformalną ocenę.
To tutaj spotykają się możliwości sprzętu i dyscyplina. System suszenia forniru można zaprojektować pod kątem jednorodności, ale tylko kontrola zapobiega temu, by kilka wadliwych arkuszy zamieniło się w zagadkę na hali pras.
Uwagi zakupowe dla nabywców porównujących opcje maszyn do suszenia forniru
Dla nabywców porównujących maszyny do suszenia forniruSpecyfikacje publikowane przez Shine dostarczają kilku praktycznych punktów odniesienia, o które kupujący często proszą podczas zapytań ofertowych (RFQ):
Modele rolkowe oferują konfigurowalne pokłady (np. dla suszarek rolkowych do forniru sklejkowego Shine opisano 1, 2 lub 4 pokłady).
Specyfikacja GTH30-20 podaje wydajność suszenia na poziomie 2,5 m³/h.
Opisano wskazówki dotyczące instalacji i szkolenia, a typowe czasy instalacji podano jako 30–40 dni dla 2-pokładowej rolkowej maszyny do suszenia forniru rdzeniowego oraz 40–50 dni dla 4-pokładowej suszarki do forniru.
W przypadku stron produktów i kategorii sprzętu wspomnianych w tym artykule czytelnicy mogą rozpocząć od www.veneersdryer.com.
Aby bezpośrednio zapoznać się ze szczegółami sprzętu Shine:
Suszarka do rdzenia forniru
Maszyna do suszenia forniru z rdzeniem wałkowym
Pionowe suszenie oklein drewnianych
Tania suszarka do okleiny
Często zadawane pytania
Jaki jest główny powód, dla którego problemy z klejeniem pojawiają się „później”, nawet gdy fornir wygląda na suchy?
Ponieważ sam wygląd nie potwierdza akceptacji. Jeśli powierzchnia okleiny nie jest w dobrym stanie do klejenia (płaskość, pęknięcia, zmarszczki, falowanie na końcach i równomierność wilgotności), ryzyko może przenieść się do montażu i ujawnić się dopiero podczas prasowania na gorąco lub późniejszej kontroli.
Jakie wyniki dotyczące wilgotności są wymienione dla wałka Shine i sprzętu pionowego?
Przykłady z opublikowanych specyfikacji obejmują świeżą okleinę do około 8–10% dla GTH30-20 i GTH45-40, około 10% dla GTH30-36 oraz 0–5% dla FBH30-13.
Jakie wady na wyjściu powinni sprawdzać operatorzy po suszeniu okleiny sklejki?
Typowe kontrole obejmują pęknięcia,zmarszczki,wyboczenie,falistość końców, oraz oznaki nierównomiernego suszenia między arkuszami. To są warunki najczęściej zakłócające kontakt przy układaniu i klejenie.
Kiedy powszechnie rozważa się zastosowanie pionowej suszarki do forniru?
Gdy priorytetem są kompaktowa konstrukcja i niski koszt suszenia. Shine opisuje sprzęt pionowy jako wykorzystujący trójwymiarowe załadunek, zajmujący około dwóch trzecich powierzchni suszarki rolkowej i podaje koszt suszenia poniżej 8 USD/m³ dla suszarki pionowej.
Jakie są kluczowe regulowane ustawienia w suszarkach rolkowych Shine?
Specyfikacje rolek Shine kładą nacisk na regulowaną temperaturę suszenia (np. 140–200°C w GTH30-20 i GTH30-36) oraz regulowaną prędkość przenoszenia (np. 5–22 m/min), wspierane przez automatyczną kontrolę temperatury i regulację prędkości.
Co powinni porównać kupujący oprócz zużycia energii elektrycznej przy wyborze maszyny do suszenia forniru?
Porównaj koszt suszenia,spójność wilgotności na wyjściu,stan powierzchni do klejenia, zajmowaną powierzchnię oraz wartości wydajności podane w specyfikacjach sprzętu.