
Końcowa falistość przed klejeniem często zaczyna się wewnątrz suszarki do forniru
Falowanie końców, które się pojawia zanim sklejanie jest silnym sygnałem, by spojrzeć w górę procesu. Na wielu liniach suszenia forniru do sklejki falowanie i wybrzuszenia pojawiają się, gdy fornir opuszcza suszarnię z nierównomierną wilgotnością lub niespójnymi warunkami suszenia — na długo zanim jakikolwiek klej dotknie arkusza.
Dla kupujących porównujących maszynę do suszenia forniru pomocne jest ujęcie pytania w ten sposób: Czy Twój system suszenia forniru zapewnia równomierną wilgotność i stabilną płaskość przy docelowej wydajności? To jest praktyczna podstawa niezawodnego układania i klejenia.

Co zwykle oznacza falowanie końców przed klejeniem
Falistość końców to widoczne falowanie lub odkształcenie w pobliżu końców okleiny; wybrzuszenie to szersza utrata płaskości na całym arkuszu. Gdy którykolwiek z tych defektów występuje bezpośrednio po suszeniu okleiny sklejki, zespoły ds. zaopatrzenia zwykle analizują trzy powiązane wyniki:
Jednorodność wilgotności: okleina po suszeniu powinna mieć jednolitą wilgotność.
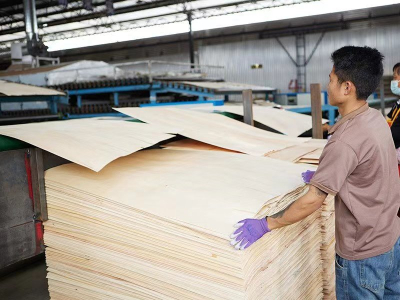
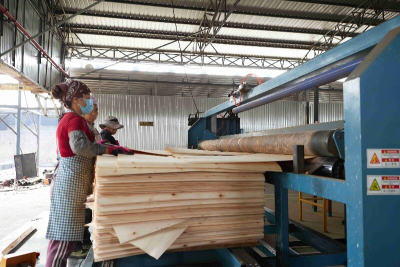
Płaskość forniru: fornir powinien być płaski, bez wybrzuszeń i falowania na końcach.
Gotowość powierzchni: fornir powinien być w dobrym stanie do klejenia.
Z punktu widzenia oceny sprzętu te wyniki nie są „miłym dodatkiem”. Są one bezpośrednim wkładem w stabilną obsługę downstream — układanie w stosy, formowanie, nanoszenie kleju i prasowanie. Jeśli falowanie już występuje, sama regulacja ustawień kleju prawdopodobnie nie rozwiąże przyczyny źródłowej.
Jak pozycjonowana jest maszyna do suszenia forniru z wałkami, aby poprawić równomierność
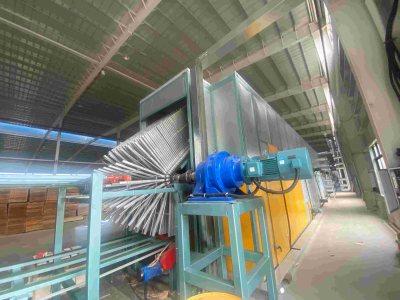
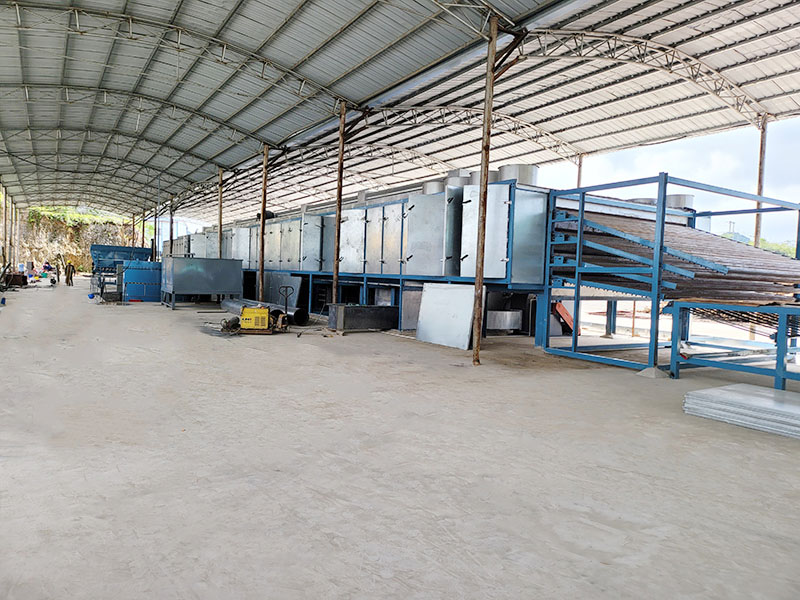
Maszyna do suszenia forniru typu wałkowego jest powszechnie oceniana pod kątem tego, jak konsekwentnie transportuje fornir przez sekcję grzewczą, a następnie sekcję chłodzącą. W opisie maszyny do suszenia forniru rdzeniowego z wałkami firmy Shine Machinery cel jest jasny: fornir po suszeniu ma jednorodnej zawartości wilgoci, jest płaski, bez wybrzuszeń i falistości na końcach, i pozostaje w dobrym stanie do klejenia.
W dyskusjach zakupowych ta kombinacja ma znaczenie, ponieważ jednolita wilgotność ogranicza różnice między arkuszami, a kontrolowany transport i przepływ powietrza pomagają chronić płaskość forniru. W przypadku zakładów borykających się z falowaniem końców przed klejeniem pytanie zakupowe sprowadza się do tego, czy wybrana konfiguracja rolek i układy sterowania odpowiadają zakresowi grubości forniru oraz dziennemu rytmowi produkcji.
Istotnym punktem odniesienia jest strona Shine’s Maszyna do suszenia forniru rdzeniowego z wałkami, która podkreśla niskokosztową eksploatację suszenia oraz dążenie do zachowania płaskości forniru bez wybrzuszeń i falowania końców, z powierzchniami odpowiednimi do klejenia.

Ponieważ wydajność suszarki ocenia się przy prędkości roboczej, a nie w izolacji, kupujący zwykle porównują stabilność transportu, kontrolę temperatury oraz to, jak dobrze maszyna utrzymuje powtarzalny profil wilgotności w kolejnych partiach. Tam, gdzie falistość po wstępnym klejeniu jest już widoczna, porównanie to staje się szczególnie praktyczne: jeśli suszarka nie zapewnia jednolitego wyniku w rzeczywistych warunkach produkcyjnych, trudniej osiągnąć stabilność procesów downstream nawet przy starannej kontroli kleju i parametrów prasowania.
Przykładowa specyfikacja do dyskusji zakupowej systemu suszenia forniru
Dla kupujących, którzy wolą porównywać na podstawie konkretnych parametrów, strona Shine poświęcona maszynie do suszenia forniru rdzeniowego udostępnia pełny zestaw specyfikacji dla modelu GTH30-20. Jest to przydatne, gdy zakład dopasowuje szerokość roboczą, liczbę pokładów, długość grzewczą i prędkość transportu do wymagań suszenia forniru sklejkowego.
Model można znaleźć na stronie Maszyna do suszenia forniru rdzeniowego.
| Parametr | Specyfikacja GTH30-20 |
|---|---|
| Szerokość robocza | 3,0 m |
| Stół | 4 |
| Grubość i rozmiar forniru | 0,6–8 mm |
| Długość strefy grzewczej | 16 m |
| Długość strefy chłodzenia | 4m |
| Materiał grzewczy i temperatura | Drewno odpadowe, regulacja 140–200°C |
| Dokładność kontroli temperatury | ±5°C |
| Prędkość transportu forniru | 5–22 m/min |
| Wilgotność forniru | Świeży fornir do około 8–10% |
| Wydajność suszenia | 2,5 m³/h |
| Całkowita moc | 145,5 kW |
| Rzeczywiste zużycie energii elektrycznej | Około 100 kWh na godzinę |
Ten typ stołu pomaga zespołom ds. zakupów porównać suszarkę do forniru pod kątem czynników, które bezpośrednio wpływają na równomierność i płaskość: zakresu temperatur i dokładności regulacji, zakresu prędkości oraz równowagi między sekcjami grzewczymi i chłodzącymi.
Suszarki rolkowe a opcje pionowej suszarki do forniru dla różnych priorytetów płaskości
Nie każdy zakład ma takie same ograniczenia przestrzenne ani wymagania dotyczące płaskości. W informacjach produktowych Shine pionowa suszarka do forniru jest pozycjonowana jako opcja o niższym koszcie zakupu i kompaktowej powierzchni.
Strona Shine’s Wood Vertical Veneer Drying podaje, że urządzenie wykorzystuje trójwymiarowe ładowanie forniru i może obejmować tylko dwie trzecie powierzchni suszarki walcowejz równomiernym przepływem powietrza i stabilną temperaturą, wykorzystując przeciwprądowy cykl suszenia, aby zachować jednolitą jakość.
W praktycznych kategoriach zaopatrzenia:
A maszyna do suszenia forniru na wałkach jest często oceniana, gdy płaskość forniru (brak wybrzuszeń, brak falistości na końcach) jest kluczowym wymaganiem dla dalszego układania warstw.
A suszarki do forniru pionowej jest często oceniana, gdy przestrzeń instalacyjna i niższy kompleksowy koszt suszenia są silniejszymi ograniczeniami, a zastosowanie dotyczy głównie płyty rdzeniowej, częściowej powierzchni i płyty dolnej.
Przykładowe parametry pionowej suszarki do forniru
Strona dotycząca suszenia pionowego forniru drzewnego zawiera również przykładowy zestaw parametrów modelu FBH30-13:
| Parametr | FBH30-13 |
|---|---|
| Zawartość wilgoci (%) | świeży fornir suszony do 0–5% |
| Wydajność (m³/h) | 2 |
| Wymiary maszyny (dł.×szer.×wys., m) | 13×3×4 |
| Całkowita moc (KW) | 15 |
| Zużycie paliwa (KG/H) | 200 |
Dla kupujących porównujących system suszenia forniru te parametry pomagają dopasować wybór do docelowego poziomu wilgotności linii, dostępnej powierzchni i planu operacyjnego.
Praktyczna lista kontrolna odbioru, gdy przed klejeniem pojawia się falowanie
Gdy przed klejeniem widoczne jest falowanie końców, użytecznym pierwszym krokiem jest potraktowanie wylotu suszarki jako punktu kontroli jakości. Celem nie jest „zgadywanie przyczyny”, lecz potwierdzenie, czy suszenie forniru sklejkowego zapewnia równomierną wilgotność i stabilną płaskość.
Sprawdź równomierność wilgotności arkuszy. Szukaj wyraźnych różnic między pakietami. Równomierna wilgotność jest wielokrotnie podkreślana w opisach produktów Shine jako efekt jakościowy.
Sprawdź końce forniru natychmiast po schłodzeniu. Falowanie końców często staje się bardziej widoczne, gdy arkusze stygną i są przenoszone.
Potwierdź, że powierzchnia forniru nadaje się do klejenia. Shine w informacjach o swojej suszarce rolkowej opisuje suszony fornir jako wolny od pęknięć i w dobrym stanie do klejenia.
Dopasuj grubość forniru do zakresu roboczego maszyny. Na przykład GTH30-20 podaje 0,6–8 mm.
Sprawdź prędkość transportu i temperaturę suszenia jako ustawienie łączne.W opisach suszarki rolkowej Shine przekształtnik częstotliwości i automatyczne sterowanie są przedstawione jako narzędzia do regulacji prędkości i temperatury w celu osiągnięcia idealnego efektu suszenia.
Ta lista kontrolna jest celowo skoncentrowana na sprzęcie i procesie. Jeśli fornir opuszcza maszynę do suszenia forniru płaski, o jednolitej wilgotności, aplikacja kleju staje się łatwiejsza do ustabilizowania.
Gdzie tanie suszenie wpisuje się w decyzję zakupową skoncentrowaną na płaskości
Zespoły zakupowe często szukają „taniej suszarki do forniru”, ale porównania kosztów mają sens tylko wtedy, gdy wymagana jakość forniru jest zachowana. Strona Shine „Tania maszyna do suszenia forniru” przedstawia suszarkę rolkową do forniru o szerokości roboczej 3 m, grubości forniru 0,8–8 mm, długości strefy grzewczej 32 m, wydajności suszenia 50–60 m³/dzień, oraz palniku na biomasę jako źródle ciepła (dostępne inne opcje).
Dla nabywców, którzy rozwiązują problem falistości końcowej przed klejeniem, kluczowe jest ocenianie „niskiego kosztu” łącznie z wymaganiami dotyczącymi równomierności wilgotności i płaskości — ponieważ ponowne suszenie, odrzuty lub niestabilne układanie mogą szybko zniweczyć oszczędności energii.
Wniosek zakupowy dla linii suszenia okleiny do sklejki
Falistość końcowa przed klejeniem jest najskuteczniej rozwiązywana tam, gdzie powstaje: podczas suszenia okleiny do sklejki. System suszenia okleiny, który zapewnia równomierną wilgotność i utrzymuje okleinę płaską bez wybrzuszeń i falistości końcowej, ogranicza późniejsze prace korygujące i wspiera stabilne klejenie.
Dla nabywców tworzących listę typów urządzeń porównanie dotyczy zazwyczaj maszyny do suszenia okleiny walcowej (często wybieranej, gdy kryterium centralnym jest płaskość) oraz suszarki pionowej do okleiny (często wybieranej, gdy kluczowymi ograniczeniami są zajmowana powierzchnia i niski kompleksowy koszt suszenia). W obu przypadkach decyzja zakupowa jest mocniejsza, gdy opiera się na publikowanych parametrach maszyny i zamierzonym zastosowaniu okleiny.
Aby zapoznać się z dostępnymi konfiguracjami i powiązanymi kategoriami sprzętu, odwiedź listę produktów Shine Machinery na stronie Produkty.
Najczęściej zadawane pytania
Jeśli przed klejeniem pojawia się falistość na końcach, czy najpierw należy zmienić recepturę kleju?
Jeśli falistość jest widoczna zanim klejenia, zwykle efektywniej jest najpierw sprawdzić wyniki suszenia forniru sklejkowego — zwłaszcza równomierność wilgotności i płaskość na wylocie suszarki.
Jakie wyniki są podkreślane dla maszyny Shine do suszenia forniru na rdzenie wałkowe?
Informacje o maszynie Shine do suszenia forniru na rdzenie wałkowe podkreślają równomierną zawartość wilgoci, fornir płaski bez wybrzuszeń i falistości na końcach oraz powierzchnie forniru w dobrym stanie do klejenia.
Jaki jest jeden przykładowy parametr techniczny maszyny Shine do suszenia forniru na rdzenie?
Model GTH30-20 jest wymieniony z szerokością roboczą 3,0 m, 4 poziomami, zakresem grubości forniru 0,6–8 mm, regulowaną temperaturą 140–200°C, dokładnością kontroli ±5°C i prędkością transportu 5–22 m/min.
Kiedy zwykle rozważa się pionową suszarkę do forniru?
Informacje Shine dotyczące suszenia pionowego pozycjonują je do płyt rdzeniowych, części powierzchni i płyt dolnych, z kompaktową powierzchnią zabudowy wykorzystującą trójwymiarowe ładowanie.
Jaka uwaga dotycząca powierzchni zabudowy jest podana dla pionowego sprzętu do suszenia Shine?
Informacje Shine dotyczące pionowego suszenia forniru wskazują, że sprzęt może zajmować powierzchnię zaledwie dwóch trzecich suszarki rolkowej.
Co jest wymienione na stronie Shine poświęconej maszynie do suszenia forniru niskokosztowej?
Ta strona wymienia typ suszarki rolkowej do forniru o szerokości roboczej 3 m, grubości forniru 0,8–8 mm, długości strefy grzewczej 32 m, wydajności suszenia 50–60 m³/dzień oraz źródle ciepła w postaci palnika na biomasę (dostępne inne opcje).