
Dlaczego ustawienia prędkości decydują o wilgotności na liniach forniru o mieszanej grubości
Suszenie oklein od 0,8 mm do 8 mm na jednej linii rzadko udaje się rozwiązać wyłącznie zmianami temperatury. W rzeczywistych warunkach suszarniach forniru sklejkowego, zmiany grubości i zmiany wilgotności początkowej często występują jednocześnie — więc ustawienie, które sprawdza się w jednej partii, może pozostawić następną partię zbyt wilgotną, zbyt suchą lub nierówną. Dlatego wiele zakładów traktuje prędkość podawania (transportu) jako kluczowy punkt kontrolny: prędkość określa, jak długo arkusz pozostaje w strefie grzania, a ten „czas w cieple” musi być zgodny z wilgocią, którą należy usunąć.
W praktycznych warunkach zakupowych maszyna do suszenia oklein należy oceniać jako narzędzie kontroli procesu, a nie tylko skrzynię grzewczą. Kupujący zwykle szukają trzech współdziałających możliwości:

Regulacja prędkości za pomocą przetwornicy częstotliwości w celu dostosowania prędkości podawania do grubości okleiny i zawartości wilgoci.
Automatyczna kontrola temperaturyz stabilną regulacją.
Równomierny rozdział gorącego powietrza wspierany przez solidną strukturę wymiany ciepła.
Jak system suszenia forniru działa w linii ciągłej
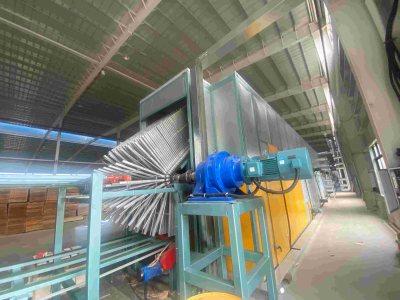
Gotowy do produkcji system suszenia forniru jest zazwyczaj zorganizowany jako ciągła ścieżka z funkcjonalnymi strefami. W opisach konfiguracji suszarek rolkowych Shine Machinery maszyna jest przedstawiana jako połączenie sali transmisyjnej, komory suszenia, oraz komory chłodzenia, wspierane przez cyrkulację gorącego powietrza i strukturę wymiany ciepła.
Dla operatorów ma to znaczenie, ponieważ działania kontrolne zazwyczaj odpowiadają tym strefom:
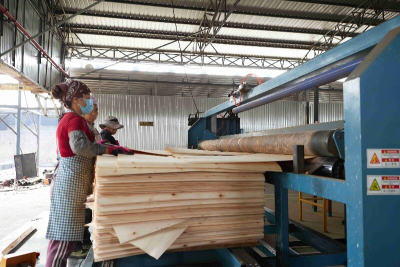
Stabilność podawania i transportu decyduje o tym, czy forniry wchodzą płynnie i pozostają odpowiednio podparte.
Sekcja suszenia (ogrzewania) określa główne usuwanie wilgoci.
Sekcja chłodzenia pomaga ustabilizować fornir przed wyładunkiem i dalszą obróbką.
Gdy ta sama linia musi obsługiwać grubości 0,8–8 mm, najbardziej powtarzalne wyniki zwykle uzyskuje się dzięki skoordynowaniu temperatury i prędkości — ponieważ te dwie zmienne określają intensywność suszenia, jakiej arkusz doświadcza podczas swojego przemieszczania.
Dlaczego prędkość musi nadążać za wilgotnością podczas suszenia forniru sklejkowego
W opisach suszarki rolkowej Shine Machinery kluczowa idea operacyjna jest wyraźnie przedstawiona: suszarka wykorzystuje regulację prędkości za pomocą falownika, a prędkość podawania można dostosować do grubości i wilgotności forniru, aby uzyskać idealny efekt suszenia. To stwierdzenie stanowi praktyczną podstawę produkcji z mieszanymi grubościami.
Temperatura pozostaje ważna, ale sama temperatura nie zmienia czasu przebywania forniru w strefie grzewczej. Gdy wilgotność jest wyższa, arkusz zazwyczaj wymaga więcej „pracy” suszenia, a w ciągłej linii rolkowej jednym z bezpośrednich sposobów na zwiększenie tej pracy jest zwolnienie linii i dłuższe utrzymanie arkusza w ekspozycji.
Z perspektywy kupującego oznacza to, że Low Cost Veneer Dryer lub dowolna suszarka pozycjonowana pod kątem stosunku ceny do wydajności powinna być nadal oceniana pod kątem sterowalności. Niska cena zakupu rzadko jest pomocna, jeśli linia musi pracować ze stałą prędkością, podczas gdy warunki forniru zmieniają się z godziny na godzinę.
Praktyczny przykładowy opis techniczny dla obróbki 0,8–8 mm
Shine Machinery publikuje konfigurację suszarki do forniru z gorącym powietrzem GTH30-36, która jest przeznaczona do suszenia świeżego forniru do około 10% wilgotności, z regulowaną temperaturą i regulowaną prędkością transportu. Jest to często ten typ publikowanego zakresu, którego kupujący używają jako punktu wyjścia do planowania linii.
Przykładową stroną produktu jest Niskokosztowej maszyny do suszenia forniru oferta, która określa suszarkę rolkową do forniru dla grubości 0,8–8 mm.
| Pozycja | Publikowana wartość |
|---|---|
| Nr modelu | GTH30-36 |
| Szerokość robocza | 3 m |
| Stół | 2 |
| Materiał rolki | Q235B, rura stalowa φ89 |
| Długość strefy grzewczej | 32 m |
| Długość strefy chłodzenia | 4 m |
| Grubość forniru | 0,8–8 mm |
| Wilgotność forniru | Świeży fornir do około 10% |
| Temperatura suszenia | Regulacja temperatury 140–200°C |
| Dokładność kontroli temperatury | ±5°C |
| Prędkość transportu forniru | 5–22 m/min |
| Wydajność suszenia | 50–60 m³/24 h |
| Całkowita moc | 92 kW |
| Rzeczywiste zużycie energii elektrycznej | Około 65 kWh na godzinę |
| Zajmowana powierzchnia | 42 m × 9 m × 3 m |
Dla zespołów ds. zamówień wartością takiej tabeli nie jest „skopiowanie ustawienia”, lecz potwierdzenie, że maszyna do suszenia okleinoferuje okno robocze wystarczająco szerokie do produkcji mieszanych grubości — zwłaszcza zakres prędkości i zakres temperatur.
Cechy wspierające stabilną wilgotność i płaskość
Shine Machinery opisuje kilka punktów konstrukcyjnych suszarki bębnowej, które są ściśle powiązane z powtarzalnością jakości w Suszenie forniru:
Wymiana ciepła i dystrybucja gorącego powietrza: dobrze rozwinięty system wymiany ciepła jest zaprojektowany do poprawy wykorzystania energii i ograniczenia niepotrzebnych strat energii.
Szafa sterownicza z automatyczną kontrolą temperatury i regulacją prędkości: opisana jako system, który może precyzyjnie kontrolować końcową zawartość wilgoci, z prostą obsługą i niskim wskaźnikiem awaryjności.
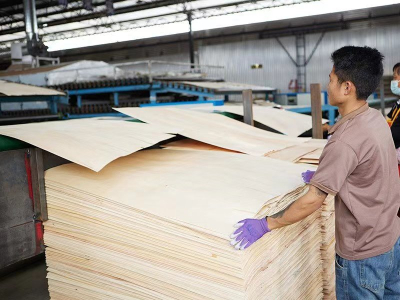
Cele wyników suszenia: opisy produktów podkreślają, że fornir po suszeniu jest gładki, bez pęknięć, zmarszczek ani fal na końcach, przy czym skurcz i utwardzenie są ograniczone do minimum, a zapadanie się i struktura plastra miodu są unikane.
W linii o mieszanej grubości te punkty bezpośrednio wiążą się z decyzjami dotyczącymi prędkości: równomierny przepływ powietrza i stabilna kontrola zmniejszają ryzyko, że zmiana prędkości „naprawi” jedną wadę, tworząc jednocześnie inną.

Typowe wady, gdy prędkość i wilgotność są niesynchronizowane
W opisach produktów suszarek rolkowych kilka wad jest wielokrotnie wiązanych z nierównomiernym lub nieodpowiednim suszeniem: pęknięcia, zmarszczenia, faliste końce, oraz niejednolita wilgotność, która podważa gotowość do klejenia.
Praktycznym sposobem wykorzystania tych sygnałów wad na linii produkcyjnej jest traktowanie ich jako wskaźników niedopasowania:
Jeśli arkusze wykazują problemy powierzchniowe, takie jak zmarszczenia lub faliste końce, wiele zakładów sprawdza równomierność przepływu powietrza, a następnie weryfikuje, czy prędkość podawania jest odpowiednia dla aktualnej wilgotności i grubości.
Jeśli pojawią się objawy pękania lub nadmiernego wysychania, operatorzy zazwyczaj ponownie oceniają, czy prędkość i temperatura nie są zbyt agresywne dla aktualnego stanu forniru.
Jeśli wilgotność jest niestabilna między partiami, możliwość jednoczesnej regulacji prędkości i temperatury staje się priorytetem zakupowym — zwłaszcza w przypadku system suszenia forniru obsługującego wiele specyfikacji forniru.
Dla kupujących kluczowe pytanie nie brzmi, czy wady mogą wystąpić, lecz czy suszarka zapewnia niezbędną kontrolowalność, aby je skorygować bez utraty wydajności.
Suszarka rolkowa czy pionowa suszarka do forniru dla grubego forniru rdzeniowego
Nie każdy zakład rozwiązuje ograniczenia wydajności i przestrzeni w ten sam sposób. Obok suszarek rolkowych Shine Machinery publikuje opcje pionowych suszarek do forniru rdzeniowego, przeznaczone do fornirów rdzeniowych i instalacji, w których istotne są zajmowana powierzchnia i struktura kosztów.
Jedna z konfiguracji referencyjnych to suszarki do forniru pionowej oferta dla modelu FBH30-13.
Shine Machinery opisuje podejście pionowe jako wykorzystujące cyrkulację łańcuchowąw celu wprowadzenia okleiny lub gotowej płyty do suszarni w celu suszenia obiegowego. Metoda pionowej sklejki jest opisana jako zwiększająca pojemność załadunku okleiny o 30–80% w porównaniu z innymi suszarkami, a urządzenie jest opisane jako zajmujące powierzchnię tylko dwóch trzecich suszarki rolkowej. Koszt suszenia suszarki pionowej jest opisany jako mniej niż 8 USD/m³.
To sprawia, że opcja pionowa jest szczególnie istotna, gdy priorytetem kupującego jest obsługa grubej okleiny rdzeniowej i kompaktowy układ — przy akceptacji, że różne typy suszarek odpowiadają różnym oczekiwaniom dotyczącym płaskości i potrzebom integracji linii.
Lista kontrolna kupującego dla linii o mieszanej grubości
Przy zaopatrzeniu w maszyna do suszenia oklein dla 0,8–8 mm suszarniach forniru sklejkowego, lista kontrolna zaopatrzenia może pozostać prosta i wysoce operacyjna:
Potwierdź, że podany zakres grubości okleiny odpowiada wymaganiom linii, takim jak 0,8–8 mm.
Sprawdź, czy suszarka oferuje regulację prędkości z przemianą częstotliwości dzięki czemu prędkość można dostosować do grubości i wilgotności.
Potwierdź, że automatyczna kontrola temperatury jest uwzględniona, i sprawdź opublikowaną dokładność regulacji, jeśli jest dostępna.
Sprawdź długości stref grzewczych i chłodzących, szerokość roboczą oraz zajmowaną powierzchnię, aby upewnić się, że suszarka pasuje do układu zakładu.
Porównaj czynniki energetyczne i eksploatacyjne podane na stronie produktu, w tym moc, zużycie energii elektrycznej i opcje źródła ciepła.
Aby uzyskać szczegóły na poziomie produktu dotyczące konfiguracji gorącego powietrza i opcji usuwania wilgoci opisanej przez Shine Machinery, kupujący często przeglądają stronę „Hot Air Veneer Dryer” obok strony modelu suszarki rolkowej.
Najczęściej zadawane pytania
Czy jeden system suszenia forniru może obsłużyć produkcję o grubości 0,8–8 mm na jednej linii?
Shine Machinery publikuje konfiguracje suszarek rolkowych, takie jak GTH30-36, określone dla grubości forniru 0,8–8 mm mm, z regulowaną temperaturą i prędkością transportu.
Jaki zakres prędkości transportu jest podany dla maszyny suszącej do forniru GTH30-36?
Podany zakres prędkości transportu forniru to 5–22 m/min.
Jaki zakres temperatur jest podany dla suszenia forniru sklejkowego na GTH30-36?
Podany zakres temperatury suszenia wynosi Regulacja temperatury 140–200°C, z deklarowaną dokładnością kontroli temperatury na poziomie ±5°C.
Jaki poziom wilgotności na wylocie jest podany w specyfikacji GTH30-36 firmy Shine Machinery?
Specyfikacja GTH30-36 podaje świeży fornir do około 10% wilgotności.
Kiedy pionowa suszarka do forniru jest brana pod uwagę w procesie zakupowym?
Shine Machinery pozycjonuje pionową suszarkę do forniru rdzeniowego do fornirów rdzeniowych, planowania kompaktowej powierzchni i uwzględniania niskich kosztów suszenia. Pionowa metoda sklejki jest opisana jako zwiększająca pojemność załadunkową o 30–80% , a powierzchnia zabudowy jest opisana jako około dwóch trzecich suszarki rolkowej.
Gdzie kupujący mogą zapoznać się z oficjalnymi specyfikacjami produktu taniej suszarki do forniru?
Oficjalne specyfikacje i szczegóły konfiguracji są publikowane na stronie www.veneersdryer.com na odpowiednich stronach produktu.