

Zmarszczki przed sortowaniem zaczynają się od kontroli przepływu powietrza w suszarce do forniru
Zmarszczki i falowania pojawiające się na okleinie rdzeniowej tuż przed linią sortowania są często oznaką, że proces suszenia okleiny nie usuwa wilgoci równomiernie na całym arkuszu. W codziennej eksploatacji najszybszym sposobem na wyizolowanie przyczyny jest rozpoczęcie od dystrybucji gorącego powietrza wewnątrz suszarki do okleiny — ponieważ same stabilne ustawienia temperatury nie gwarantują równomiernych warunków suszenia na każdym poziomie i w każdej pozycji szerokości roboczej.

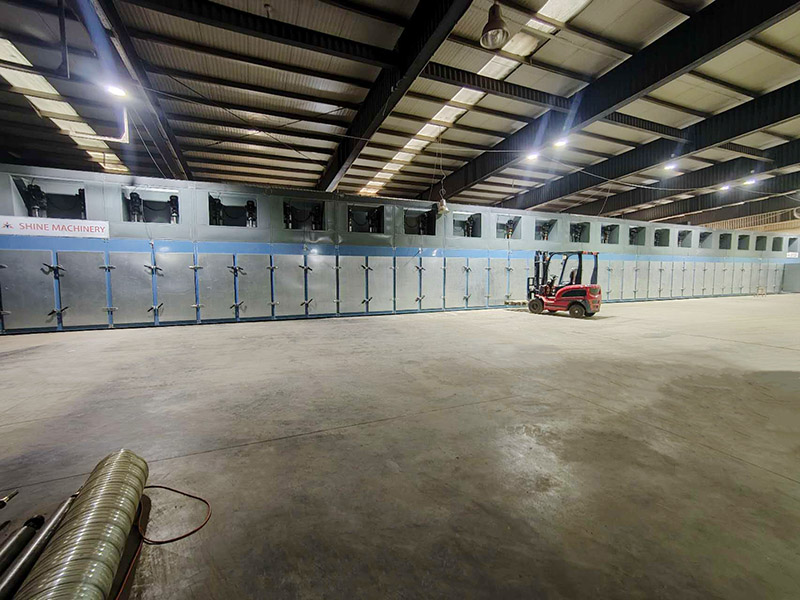
Dlaczego dystrybucja gorącego powietrza jest pierwszą rzeczą do sprawdzenia
W suszarce do okleiny typu rolkowego wynik suszenia zależy od tego, jak konsekwentnie ogrzane powietrze dociera do powierzchni okleiny, podczas gdy arkusze przemieszczają się przez sekcję suszenia. Gdy nawiew powietrza jest nierównomierny, różne obszary arkusza mogą doświadczać różnej intensywności suszenia — nawet jeśli panel sterowania pokazuje prawidłową temperaturę. Ta różnica może pojawić się później jako zmarszczki, falowania i niejednolity wygląd suchej okleinyw wylocie suszarki lub podczas przenoszenia przed sortowaniem.
Koncepcja suszenia gorącym powietrzem firmy Shine Machinery podkreśla gorące powietrze dmuchane na powierzchnię forniru przez wymienniki ciepła i kładzie nacisk na równomierny rozkład ciepła dzięki projektowi stopniowego przenoszenia ciepła. W praktyce oznacza to, że kupujący i operatorzy powinni rozdzielić dwie kontrole:
Stabilność temperatury (to, na co ustawiony jest system)
Spójność przepływu powietrza (to, co faktycznie otrzymuje każdy obszar forniru)
Gdy zmarszczki pojawiają się przed sortowaniem, spójność przepływu powietrza jest zazwyczaj szybszym punktem wyjścia diagnostyki, ponieważ bezpośrednio wpływa na równomierność suszenia na całej szerokości roboczej i na wszystkich poziomach.
Co robi suszarka do forniru podczas procesu suszenia forniru

Typowa maszyna do suszenia okleiny fornirowej jest zorganizowana wokół ciągłej ścieżki: okleina wchodzi przez wlot, przechodzi przez strefę suszenia/podgrzewania, następnie przez strefę chłodzenia i wychodzi przez wylot. Shine Machinery opisuje tę strukturę bezpośrednio dla swojej maszyny do suszenia okleiny walcowej: wlot, strefa suszenia, strefa chłodzenia, wylot.
W produkcji celem operatora nie jest wyłącznie „wysuszenie” okleiny, lecz wytworzenie suchej okleiny która jest:
o spójnej wilgotności
wizualnie wystarczająco jednolita dla kolejnych etapów
wystarczająco elastyczna, aby ograniczyć uszkodzenia podczas układania w stosy (kluczowy punkt podkreślany dla maszyny do suszenia okleiny z prasą gorącą)
Ponieważ warunki suszenia oddziałują na grubość okleiny i prędkość transportu, stabilny proces suszenia okleiny opiera się zazwyczaj na powtarzalnym przepływie powietrza oraz kontrolowanej temperaturze i prędkości przenośnika.
Lista kontrolna rozwiązywania problemów ze zmarszczkami i pofałdowaniami przed sortowaniem
Poniższa lista kontrolna koncentruje się na tym, co można zaobserwować i wyregulować w systemie gorącego powietrza i systemie transportowym — bez konieczności przeprojektowywania procesu.
1) Zacznij od systemu gorącego powietrza
Jeśli fornir rdzeniowy opuszcza suszarnię rdzeni z odkształceniem powierzchni, zacznij od elementów, które bezpośrednio decydują o dystrybucji gorącego powietrza:
Dmuchawy gorącego powietrza: potwierdź, że pracują zgodnie z oczekiwaniami i że przepływ powietrza wydaje się równomierny w całej sekcji suszenia.
Wentylatory nawiewne: potwierdź, że praca nawiewu jest stabilna i zasila system.
Ścieżki przepływu powietrza: obejrzyj wizualnie dostępne kanały i obszary dystrybucji pod kątem oczywistych oznak nierównowagi.
Jest to zgodne ze sposobem, w jaki Shine Machinery określa kluczowe elementy przemieszczające powietrze w swoich konfiguracjach (na przykład GTH30-52 wymienia 48 dmuchaw gorącego powietrza i dwa wentylatory nawiewne).
2) Sprawdź temperaturę roboczą i prędkość transportową
Po sprawdzeniu przepływu powietrza sprawdź, czy wybrane warunki odpowiadają przetwarzanemu materiałowi.
Dla konfiguracji suszarki do forniru GTH30-52 firmy Shine Machinery publikowane zakresy robocze obejmują:
temperatura suszenia: 140–200°C (regulowana)
dokładność kontroli temperatury: ±5°C
prędkość transportu forniru: 5–22 m/min
Praktyczną zasadą podczas rozwiązywania problemów jest zmieniać jedną zmienną naraz (temperaturę lub prędkość), a następnie ocenić zmianę płaskości i spójności forniru. Pomaga to uniknąć jednoczesnego ścigania wielu przyczyn.
3) Porównuj arkusze według pozycji, a nie tylko średnie
Zmarszczki powtarzające się w tym samym obszarze szerokości roboczej lub na konkretnym poziomie suszarniczym wskazują na lokalne różnice w warunkach suszenia. Zamiast sprawdzać tylko wyniki „średnie”, porównaj:
fornir z różnych pozycji na szerokości
fornir z różnych poziomów
cienkie i grubsze arkusze w ramach tego samego przebiegu
To prosty, warsztatowy sposób powiązania widocznych wad z rozkładem nawiewu gorącego powietrza.
Parametry urządzeń, które kupujący często porównują w przypadku suszarki rdzeniowej
Przy wyborze suszarki do forniru do operacji związanych ze sklejką zespoły zakupowe zwykle porównują szerokość roboczą, liczbę pokładów, długość grzania, długość chłodzenia oraz obsługiwany zakres grubości forniru. Shine Machinery jasno publikuje te punkty decyzyjne w kilku modelach.
Przykład: Maszyna do suszenia forniru w prasie gorącej GTH30-52
Konfiguracja GTH30-52 jest opisana jako odpowiednia do produkcji sklejki oraz suszenia forniru skrawanego lub łuszczonego, a publikowane specyfikacje obejmują:
| Parametr | GTH30-52 |
|---|---|
| Szerokość robocza | 3,0 m |
| Stół | 4 |
| Długość strefy grzewczej | 48 m |
| Długość strefy chłodzenia | 4 m |
| Grubość i rozmiar forniru | 0,8–8 mm |
| Temperatura suszenia | Regulacja temperatury 140–200°C |
| Dokładność kontroli temperatury | ±5°C |
| Prędkość transportu forniru | 5–22 m/min |
| Docelowa wilgotność wody w fornirze | Świeży fornir do około 8–10% |
| Wydajność suszenia | 7–8 m³/h |
| Rzeczywiste zużycie energii elektrycznej | Około 200 kWh na godzinę |
Porównanie trzech publikowanych konfiguracji
Aby dostosować wydajność do celów produkcyjnych, Shine Machinery publikuje również wiele konfiguracji o tej samej szerokości roboczej 3,0 m i tym samym zakresie grubości 0,8–8 mm:
GTH30-32 (2 pokłady): długość strefy grzewczej 28 m, długość strefy chłodzenia 4 m, świeży fornir do około 10%, wydajność suszenia 40–45 m³/24h.
GTH30-36 (4 pokłady): długość strefy grzewczej 32 m, długość strefy chłodzenia 4 m, świeży fornir do około 8–10%, wydajność suszenia 110 m³/dzień.
GTH30-52 (4 pokłady): długość strefy grzewczej 48 m, długość strefy chłodzenia 4 m, świeży fornir do około 8–10%, wydajność suszenia 7–8 m³/h.
Te dane dają nabywcom prosty sposób dopasowania konfiguracji maszyny do forniru drewnianego do oczekiwanej przepustowości i przestrzeni.
Kwestie wyboru i wsparcia podczas zakupu
Poza specyfikacjami nabywcy często oceniają, jak szybko suszarka do forniru może zostać zainstalowana i zintegrowana. Shine Machinery podkreśla, że jej maszyna do suszenia forniru ma modułowa konstrukcja umożliwiająca efektywny montaż, z typowym okresem montażu wynoszącym około 40 dni (warunki terenowe i skala mogą zmienić harmonogram).
Przy wyborze modelu typowym punktem wyjścia jest strona z ofertą produktów producenta, a następnie zawężenie według liczby poziomów, długości strefy grzewczej i docelowej wydajności. Dla czytelników porównujących opcje Shine Machinery wymienia wiele kategorii i konfiguracji suszarek pod adresem:
Oferta produktów
Jeśli zmarszczenia i falowania przed sortowaniem są stałym problemem operacyjnym, wybór modelu należy połączyć z planem rozruchu obejmującym procedury kontroli przepływu powietrza i powtarzalne ustawienia robocze procesu suszenia forniru.
Gdzie modele Shine Machinery mieszczą się na typowej krótkiej liście kupującego
Dla zespołów zakupowych rozważających chińskiego producenta suszarek do forniru lub chińskiego dostawcę suszarek do forniru, Shine Machinery pozycjonuje swoje urządzenia wokół:
konstrukcji ciągłego suszenia opartej na rolkach (wlot, strefa suszenia, strefa chłodzenia, wylot)
suszenia gorącym powietrzem dostarczanym przez wymienniki ciepła
automatycznej regulacji temperatury i prędkości (wymienionej w wielu specyfikacjach modeli)
konfigurowalne opcje szerokości i długości roboczej dostosowane do potrzeb wydajnościowych (zgodnie z opisem w materiałach przeglądowych produktu)
Odpowiednie strony produktów do bezpośredniego przeglądu specyfikacji obejmują:
Hot Air Veneer Dryer
Suszarka do prasowania na gorąco forniru
Maszyna do suszenia biomasy
suszarka rolkowa do forniru
W przypadku bezpośrednich zapytań strona kontaktowa to:
Kontakt
Najczęściej zadawane pytania
Dlaczego zmarszczki i falowania pojawiają się tuż przed sortowaniem?
Zmarszczki i falowania widoczne na wylocie lub tuż przed sortowaniem są powszechnie uznawane za oznakę nierównomiernego suszenia. Operacyjnie pierwszym priorytetem kontroli jest rozkład gorącego powietrza wewnątrz suszarki do forniru, a następnie temperatura i prędkość transportu.
Jaki zakres temperatur roboczych jest publikowany dla konfiguracji suszarek Shine Machinery?
Dla specyfikacji GTH30-52 i GTH30-36 publikowany regulowany zakres temperatur suszenia wynosi 140–200°C, z ±5°Cdokładność kontroli temperatury.
Jaki zakres grubości forniru jest obsługiwany w wymienionych konfiguracjach?
Specyfikacje GTH30-32, GTH30-36 i GTH30-52 podają obsługiwany zakres grubości forniru wynoszący 0,8–8 mm.
Jaki docelowy poziom wilgotności końcowej jest podany dla suchego forniru?
Specyfikacje GTH30-36 i GTH30-52 podają, że świeży fornir można wysuszyć do około 8–10% wilgotności; specyfikacja GTH30-32 podaje dla świeżego forniru około 10%.
Ile czasu zwykle trwa instalacja?
Shine Machinery zauważa, że jej maszyna do suszenia forniru ma konstrukcję modułową zapewniającą wydajną instalację, a typowy okres instalacji wynosi około 40 dni, w zależności od warunków na miejscu, skali sprzętu i wymagań klienta.




